מעגל מודפס למוצר תעשייתי מקבל את מספר השכבות שלו משלושה גורמים: צפיפות הניתוב, מהירות האותות, ודרישות ההזנה וההפרעות האלקטרומגנטיות (EMC).
העלות נקבעת בעיקר לפי מספר השכבות, גודל הלוח, החומר, הטולרנסים והכמות.
בבקרים פשוטים ואיטיים מספיקות שתי שכבות, רוב המוצרים התעשייתיים עם מעבד וזיכרון עובדים על ארבע שכבות, ומשש שכבות ומעלה עוברים כשיש רכיבי BGA צפופים, ממשקים מהירים או דרישות EMC מחמירות.
כל זוג שכבות נוסף מייקר את הלוח באופן ניכר, ולכן כדאי להכריע אחרי בדיקת ניתוב ולא לפניה.
S.T.S Master מלווה פרויקטים של פיתוח אלקטרוניקה, הרכבת מעגלים מודפסים וייצור אב-טיפוס, והמאמר מפרט איך מגדירים את הלוח כך שהמחיר צפוי והייצור לא נתקע.
רוצים לבדוק את הלוח שלכם?
פנו אל S.T.S Master ונעבור יחד על הדרישות.
כמה שכבות צריך מעגל מודפס למוצר תעשייתי?
את מספר השכבות לא בוחרים לפי תחושה אלא לפי מה שהלוח צריך לעשות.
השאלה הראשונה היא כמה חיבורים יש לנתב ובאיזה צפיפות.
השנייה היא אילו אותות עוברים בו: קו UART איטי מתנהג אחרת מקו DDR או Ethernet.
השלישית היא כמה זרם וכמה רעש הלוח אמור לשאת.
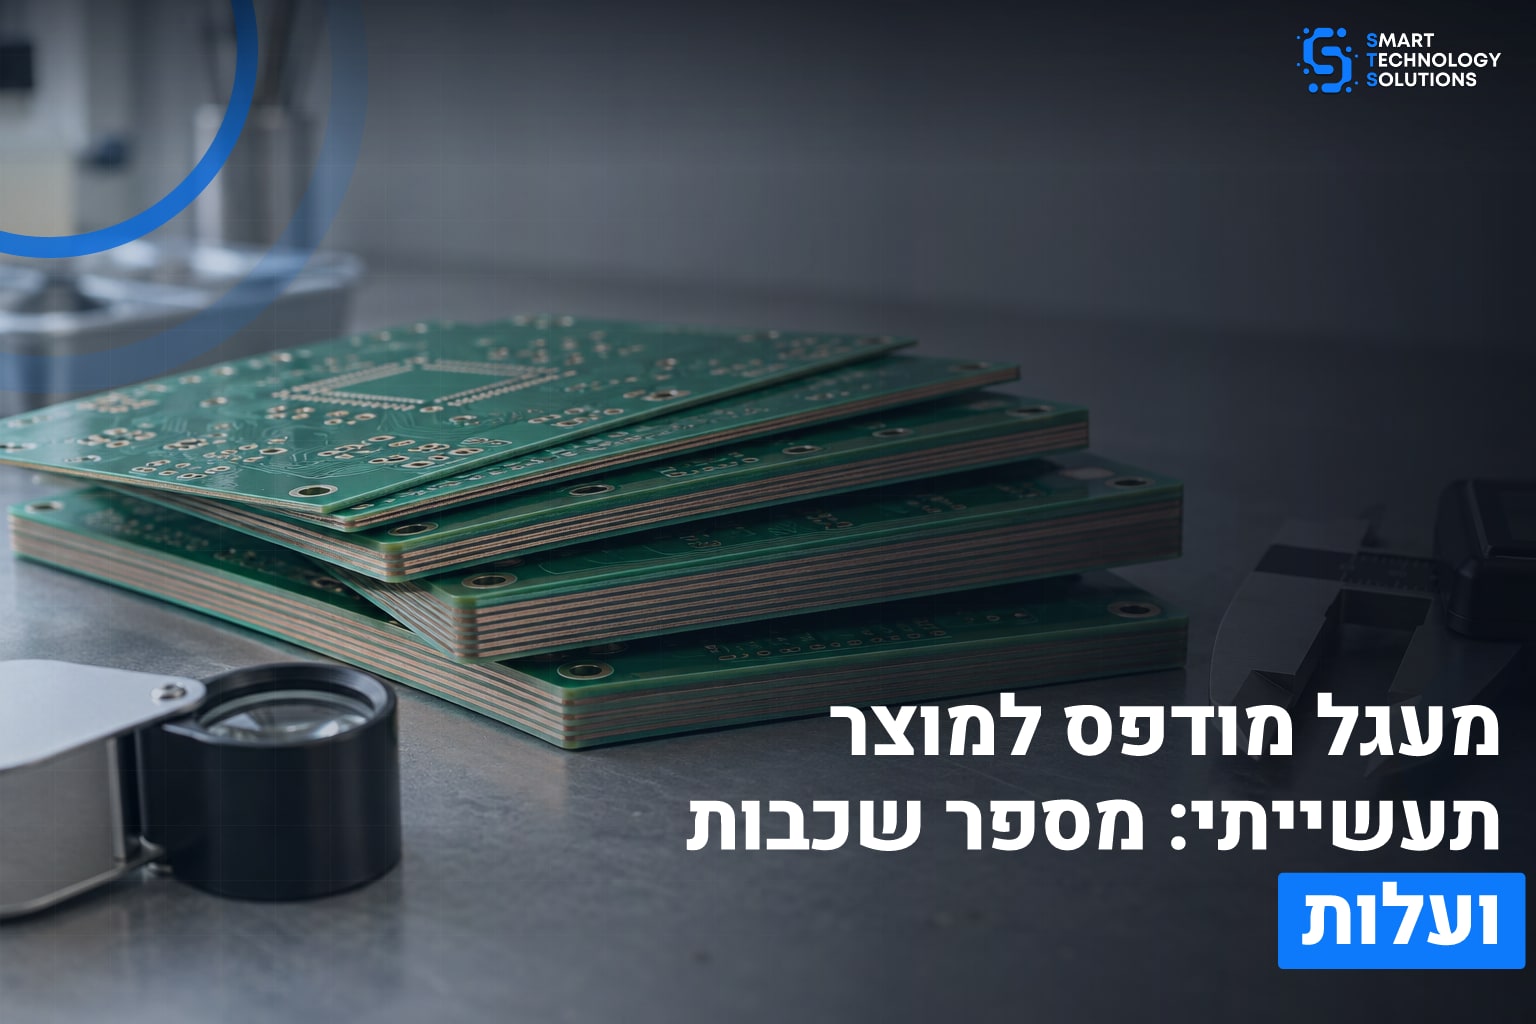
בלוח דו-שכבתי כל הניתוב, ההזנה וההארקה מתחלקים בין שני צדי הלוח.
זה עובד היטב בבקרי מנועים פשוטים, בספקי כוח ובלוחות חיישנים בלי ממשקים מהירים.
ברגע שמוסיפים מעבד עם כמה מאות פינים, בדרך כלל עוברים לארבע שכבות: שכבת אותות עליונה, מישור הארקה, מישור הזנה ושכבת אותות תחתונה.
מישור הארקה רציף מקטין את שטח הלולאות, ולכן משפר גם את התנהגות ה-EMC וגם את איכות האותות.
מספר השכבות כמעט תמיד זוגי, כי מבנה אי-זוגי אינו סימטרי וגורם לעיוות הלוח בתהליך הלמינציה וההלחמה. "סטאקאפ" (Stackup), כלומר סדר השכבות, עובי הדיאלקטריקה בין השכבות ועובי הנחושת, הוא מסמך שכדאי להגדיר מראש ולא להשאיר ליצרן.
לדברי מהנדס חומרה ותיק, מוסיפים שכבות כדי להציל ניתוב רק אחרי ששילמו כבר על גודל לוח שלא היה צריך להיות כזה.
יש בזה היגיון: לפעמים הזזת מחבר או הגדלה קלה של הלוח חוסכת שכבה שלמה.
הטבלה מסכמת את הנקודות העיקריות להשוואה.
| מספר שכבות | שימוש אופייני | יתרון | מגבלה והשפעה על העלות |
|---|---|---|---|
| 2 | בקרים פשוטים, ספקי כוח, לוחות חיישנים | הזול והמהיר ביותר לייצור | ניתוב צפוף קשה, עמידות ב-EMC תלויה בתכנון קפדני |
| 4 | מעבד וזיכרון, תקשורת סטנדרטית, רוב המוצרים התעשייתיים | מישורי הארקה והזנה ייעודיים | עלות גבוהה באופן מורגש מלוח דו-שכבתי |
| 6 עד 8 | BGA צפוף, ממשקים מהירים, בקרת עכבה | ניתוב מרווח ואותות נקיים יותר | זמן ייצור ובדיקות ארוך יותר, עלות חומר גבוהה |
| 10 ומעלה או HDI | מערכות קומפקטיות וצפופות מאוד | מזעור הלוח | ויות עיוורות וקבורות, תהליך מורכב ויקר |
אילו החלטות בתכנון הלוח מייקרות אותו יותר מכל?
אחרי מספר השכבות, שני הגורמים הכבדים הם גודל הלוח והטולרנסים.
היצרן מייצר כמה לוחות על "פאנל" (גיליון חומר גדול שחותכים ממנו), וככל שהלוח שלכם מנצל את הפאנל טוב יותר, המחיר ליחידה יורד.
צורה לא סטנדרטית, חריצים עמוקים וגודל שמשאיר חלקים גדולים מהפאנל ריקים מעלים את המחיר גם בלי שנוספה אף שכבה.
הטולרנסים נקבעים בעיקר לפי רוחב המוליך והמרווח בין מוליכים, קוטר הקדח המינימלי ויחס הגובה לקוטר של הוויה.
כשמתכננים רוחב וריווח שמעבר ליכולת הסטנדרטית של היצרן, נכנסים לתהליכים מדויקים יותר ולשיעור פסילות גבוה יותר, והמחיר משקף את זה.
תכנון שנשאר בתוך היכולת הסטנדרטית נשאר זול. "ויה" (Via) היא חור מצופה נחושת שמחבר בין שכבות, וויות עיוורות וקבורות, שאינן עוברות את כל הלוח, מצריכות כמה סבבי למינציה.
רכיבים מוסיפים להחלטה עוד מימד.
רכיב BGA עם פיצ' של 0.8 מ"מ ניתן בדרך כלל לניתוב בארבע שכבות, ואילו פיצ' של כ-0.5 מ"מ ומטה מכתיב לרוב טכנולוגיית HDI עם "מיקרו-ויות" (ויות קטנות שקודחים בלייזר).
לכן בחירת הרכיבים בשלב הראשון היא גם החלטת תקציב.
בחירה בין רכיבים שמתאימים ללוח זול יותר דורשת ידע בהרכבת SMT ובזמינות הרכיבים, וזה בדיוק המקום שבו שילוב של מהנדס ורכש חוסך כסף.
נחושת עבה מוסיפה עלות.
עובי סטנדרטי הוא 1 אונקיה לרגל רבועה, כ-35 מיקרון, ובלוחות הזנה לזרמים גבוהים עוברים ל-2 אונקיות ומעלה.
אם רק מקטע אחד בלוח נושא זרם גדול, לעתים עדיף להרחיב מוליך או להוסיף פס נחושת במקום להעלות את עובי הנחושת בכל הלוח.
איך חומר הלוח והגמר משפיעים על המחיר והאמינות?
החומר הנפוץ הוא "FR-4", לבד זכוכית ושרף אפוקסי, והוא מתאים לרוב היישומים התעשייתיים.
ההבדל החשוב בין סוגיו הוא "Tg", טמפרטורת המעבר הזגוגי שבה השרף מתחיל להתרכך.
לוחות שעוברים הלחמה נטולת עופרת, בהתאם לדרישת RoHS, או שפועלים בחום, מצדיקים FR-4 עם Tg גבוה, בסביבות 170 מעלות צלזיוס, על פני Tg רגיל של 130 עד 140.
החומר יקר מעט יותר, אבל הוא מקטין את הסיכון לפיצול שכבות ולכשל בוויות.
יש חומרים שמצדיקים עלות גבוהה בהרבה: למעגלי RF ומיקרוגל משתמשים בחומרי PTFE כמו Rogers בגלל איבוד אותות נמוך, לתאורת לד ולהספק גבוה משתמשים בלוחות עם ליבת אלומיניום לפיזור חום, ובחיבורים מתכופפים משתמשים במעגל גמיש על בסיס פוליאימיד.
כל אחד מהם משנה את המחיר ואת זמני האספקה, ולכן מגדירים אותו רק כשהיישום מחייב.
הגמר, כלומר הציפוי על פדי ההלחמה, משפיע על ההלחמה ועל חיי המדף. "HASL" נטול עופרת זול אבל משאיר משטח לא אחיד, ובפיצ' קטן זה בעיה. "ENIG", ציפוי ניקל וזהב כימי, נותן משטח שטוח לרכיבים עדינים, אך עולה יותר. "OSP" הוא ציפוי אורגני זול למוצרים שמורכבים מהר אחרי הייצור.
כדאי לבחור גמר לפי הרכיב הצפוף ביותר בלוח ולפי זמן האחסון.
אמינות נקבעת גם לפי תקן.
תקן IPC-2221 מגדיר כללי תכנון כלליים, ותקן IPC-6012 מגדיר שלוש מחלקות איכות ללוח קשיח.
מחלקה 2 מתאימה לרוב המוצרים התעשייתיים, ומחלקה 3 נדרשת ביישומים שבהם כשל אינו אפשרי, כמו מכשור רפואי וביטחוני.
מחלקה 3 מחמירה בבדיקות ובטולרנסים ומייקרת את הלוח.
מי שמגדיר מחלקה 3 מראש לכל פרויקט בלי צורך אמיתי משלם יותר על תכונות שהוא לא ינצל, ולכן כדאי להגדיר אותה לפי חומרת התקלה האפשרית בשטח.
איך מקבלים הצעת מחיר מדויקת לכרטיס אלקטרוני?
הצעת מחיר טובה נשענת על חבילת נתונים מלאה.
היא כוללת קבצי Gerber וקובץ קידוח, מפרט סטאקאפ עם עובי נחושת ועובי כולל (1.6 מ"מ הוא העובי הסטנדרטי), סוג חומר ו-Tg, גמר, צבע מסכת הלחמה, מחלקת IPC, ודרישות בדיקה כמו בדיקה חשמלית או בדיקת עכבה.
כל פרט חסר יתורגם להנחות שמרניות, כלומר למחיר גבוה יותר או לשאלות שיעכבו את ההצעה.
הכמות משנה את התמונה לגמרי.
בסדרות קטנות ובאב-טיפוס משלמים על עלויות הכנה קבועות, כמו כלי עבודה ובדיקה, ולכן המחיר ליחידה גבוה.
בסדרות גדולות העלות הקבועה מתחלקת על יותר לוחות, ולכן כדאי לבקש הצעה בשתי כמויות או יותר ולא בכמות אחת בלבד.
כדאי גם לשקול את השלב הבא.
אם הלוח מיועד להרכבה, עדיף לבדוק את הלוחות והרכיבים כחבילה אחת: הרכבת מעגלים מודפסים, ייבוא וניהול שרשרת האספקה של הרכיבים ובקרת איכות נעשים בצורה יעילה יותר כשהם מתואמים.
לוח מצוין שמחכה לרכיב שאזל מהמלאי עולה לפרויקט יותר מכל חיסכון בשכבה אחת.
כשהעלות היא השיקול המרכזי, תהליך של הנדסת ערך והפחתת עלויות בוחן את הלוח לפני הייצור ובודק אילו החלטות אפשר לפשט בלי לפגוע בביצועים.
השלב הבטוח ביותר הוא סבב אב-טיפוס. ייצור אב-טיפוס של כמה לוחות מאפשר לבדוק ניתוב, עכבה והלחמה, ולתקן לפני שמתחייבים לסדרה.
שאלות נפוצות על מעגלים מודפסים תעשייתיים
כמה שאלות שמתעוררות בדרך כלל לפני שמעבירים לוח לייצור.
האם אפשר להתחיל בשתי שכבות ולעבור לארבע בגרסה הבאה?
אפשר, אבל המעבר אינו רק הוספה.
הוא משנה את הניתוב, את מיקום הרכיבים ואת התנהגות ה-EMC, ולכן בפועל זה תכנון מחדש של הלוח.
אם צפוי מעבר, עדיף לתכנן אותו כבר מההתחלה כך שאפשר יהיה לשמור על חלק גדול מההנחות.
מה ההבדל בפועל בין מחלקה 2 למחלקה 3 של IPC?
מחלקה 2 מיועדת למוצרים שנדרשת בהם אמינות גבוהה ושירות ממושך, והיא סטנדרט לרוב הציוד התעשייתי.
מחלקה 3 מיועדת למוצרים קריטיים, ומחמירה בעובי ציפוי הוויות, בטבעות הנחושת סביב הקדחים ובקריטריוני הקבלה.
ההבדל מתבטא במחיר ובשיעור הפסילות.
האם כדאי להזמין את הלוח ואת הרכיבים אצל אותו ספק?
במוצרים שבהם הלוח מורכב ברכיבים רבים, כן, בדרך כלל.
ספק אחד מתאם בין גרסת הלוח, זמינות הרכיבים וההרכבה, ומקטין את הסיכוי שהלוח יגיע בלי שהרכיבים זמינים.
עדיין חשוב לוודא שיש שקיפות לגבי מקור הרכיבים.
מתי עוברים ממעגל קשיח למעגל גמיש?
כשהלוח צריך להתכופף בהרכבה או בשימוש, או כשחוסכים מחברים וכבלים בין לוחות.
מעגל גמיש יקר יותר ליחידה ומצריך תכנון קפדני של רדיוס כיפוף, אך לפעמים הוא חוסך עלויות הרכבה וחיבור שמאזנות את ההפרש.
מעגל מודפס למוצר תעשייתי עם S.T.S Master: מהאפיון ועד הייצור
מספר השכבות הוא תוצאה של צרכי הניתוב, האותות וההזנה ולא נקודת פתיחה.
העלות נקבעת בנוסף לשכבות גם לפי גודל הלוח, הטולרנסים, החומר, הגמר ומחלקת IPC, ולכן כל החלטה כזו כדאי לבדוק מול ההשפעה שלה על המחיר.
הדרך היעילה היא להגדיר מראש סטאקאפ וחומר, לבחור רכיבים שמתאימים ללוח, ולעבור דרך סבב אב-טיפוס לפני סדרה.
S.T.S Master היא חברה ישראלית המתמחה בפתרונות טכנולוגיים לתעשייה, ומציעה שירות מקיף של תכנון הנדסי, ייצור אב-טיפוס, בקרת איכות, ייבוא רכיבים אלקטרוניים והרכבת מעגלים מודפסים.
אם אתם מתכננים מעגל מודפס חדש או בוחנים הוזלה של לוח קיים, פנו אל S.T.S Master ונבדוק יחד את הדרישות, את השכבות ואת העלות לפני שמתחייבים לייצור.