תבניות להזרקת פלסטיק נקבעות במחיר ובזמן לפי חמישה גורמים: מורכבות הגיאומטריה של החלק, מספר החללים בתבנית, סוג הפלדה או האלומיניום שממנו היא נבנית, רמת הגימור והסבילויות הנדרשות, ומספר הסבבים של ניסויים ותיקונים עד לחלק תקין.
התבנית היא ההשקעה הראשונית הגדולה בייצור בהזרקה, וההחלטות שמתקבלות בשבועות הראשונים של התכנון קובעות את רוב התקציב ואת לוח הזמנים, הרבה לפני שחותכים את הפלדה הראשונה.
בפועל, שלושה דברים חוסכים הכי הרבה: לסגור את התכנון של החלק לפני פתיחת התבנית, לבחור את סוג התבנית לפי כמות ייצור ריאלית, ולהתאים את החלק לכללי "תכנון לייצור" (DFM, בדיקה שמטרתה לגלות בעיות ייצור כבר בשרטוט).
ב-S.T.S Master אנחנו מלווים פרויקטים מתכנון הנדסי ואב-טיפוס ועד העברה לייצור, ובמאמר נפרט מה משפיע על המחיר, מה מאריך את הלוח ואיך מקצרים את שניהם.
רוצים להעריך תבנית לחלק שלכם?
פנו אל S.T.S Master ונעבור על השרטוטים יחד.
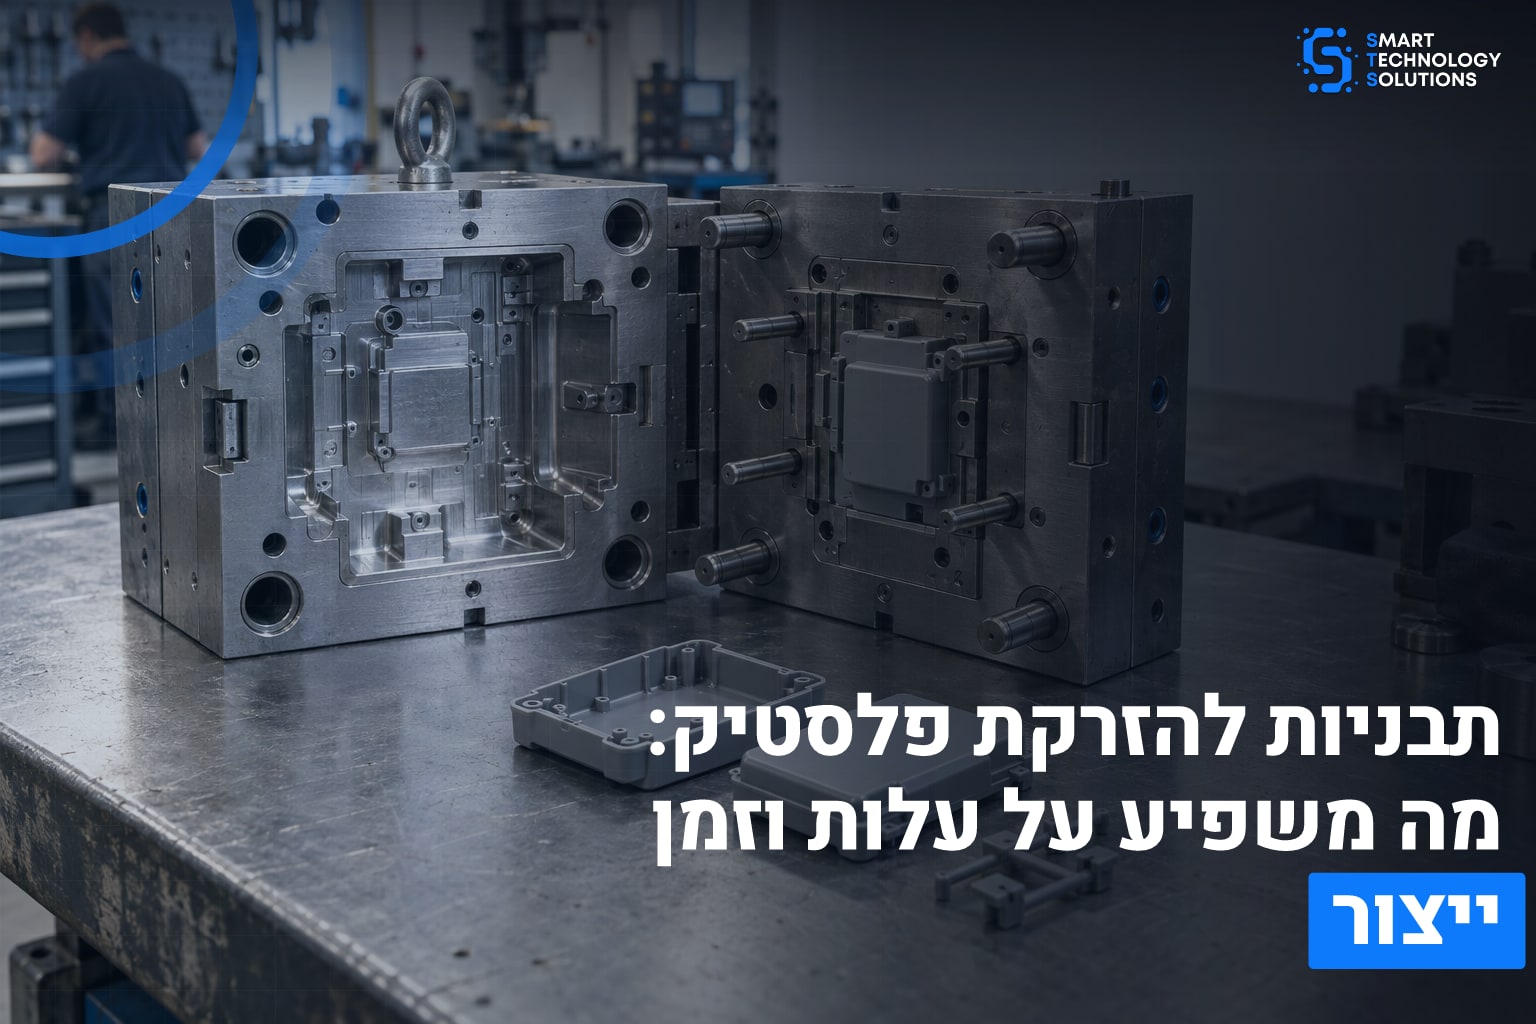
מה קובע את העלות של תבניות להזרקת פלסטיק?
תבנית הזרקה היא כלי מתכתי מדויק, ועיקר עלותה הוא שעות עיבוד על מכונות "CNC" (עיבוד שבבי ממוחשב) ועל מכונות "EDM" (שחיקה בניצוצות חשמליים, לפינות וחריצים שסכין לא מגיעה אליהם), בצירוף חומר הגלם והעבודה ההנדסית.
לכן כל תכונה בחלק שמסבכת את העיבוד מתורגמת ישירות לשעות ולכסף.
הגורמים המרכזיים לפי סדר ההשפעה הרגיל:
- מספר החללים: תבנית עם ארבעה חללים מייצרת ארבעה חלקים בכל מחזור, אבל עולה משמעותית יותר מתבנית עם חלל אחד. ההחלטה תלויה בכמות השנתית ובעלות היחידה שמחפשים.
- מנגנונים צדדיים: חלק עם חריץ, וו או חור בניצב לכיוון הפתיחה דורש "סלייד" (גוש נע שנסוג לפני שהחלק נפלט) או "ליפטר" (מנגנון נטוי שמשחרר חתך פנימי). כל מנגנון כזה מוסיף חלקים, עיבוד והתאמות.
- חומר התבנית: פלדות כלי כמו P20 מתאימות לסדרות בינוניות, ופלדות מוקשות כמו H13 או S136 (עמידה לקורוזיה) מחזיקות מאות אלפי מחזורים ויותר, אבל עולות יותר ומתעבדות לאט יותר.
- גימור פני השטח: מהברק הגבוה של דרגות SPI מסדרת A ועד טקסטורה לפי VDI 3400, כל רמת גימור דורשת ליטוש או צריבה ידנית, ושעות עבודה מיומנת.
- מערכת ההזנה: "ערוצים קרים" פשוטים וזולים אבל משאירים פסולת בכל מחזור, ו"ערוצים חמים" (מערכת מחוממת שמחזיקה את הפלסטיק מותך עד לחלל) מייקרים את התבנית ומוזילים את החלק בסדרות גדולות.
- סבילויות: דרישה לסטייה של מאית המילימטר על מימד שלא באמת קריטי מחייבת פלדה מוקשת, עיבוד עדין ובדיקות נוספות.
יש כאן פשרה קבועה בין עלות התבנית לעלות היחידה.
תבנית זולה ופשוטה מתאימה לכמות קטנה, וככל שהכמות עולה, ההשקעה בחללים נוספים, בערוצים חמים ובפלדה מוקשת מחזירה את עצמה.
לדברי מהנדס תבניות ותיק, "שינוי בשרטוט לפני חיתוך הפלדה עולה שעות הנדסה, ואחרי חיתוך הפלדה הוא עולה שבועות וכסף רב".
לכן כדאי לוודא את התכנון בשלב האב-טיפוס, ולא לגלות פגמים תכנוניים על התבנית עצמה.
כמה זמן לוקח להכין תבנית הזרקה ומה מעכב אותה?
בניית תבנית נמשכת בדרך כלל משבועות בודדים עד כמה חודשים, בהתאם לגודל, למורכבות ולחומר.
תבנית פשוטה לחלק קטן תהיה מוכנה מהר, ותבנית רב-חללית עם מנגנונים וגימור טקסטורה תיקח זמן ארוך בהרבה.
הזמן המדויק נקבע רק אחרי בדיקת השרטוט.
התהליך עובר כמה שלבים ברצף: בדיקת DFM ואישור התכנון, תכנון התבנית, הזמנת הפלדה, עיבוד גס ב-CNC, "טיפול תרמי" (חימום וקירור מבוקרים שמקשיחים את הפלדה), עיבוד סופי ו-EDM, ליטוש, הרכבה, ואז ניסוי הזרקה ראשון, שנקרא לרוב "T1".
כמעט תמיד אחריו באים תיקונים וניסוי נוסף, כי החלק הראשון חושף התכווצות, עיוותים וסימני זרימה שלא נראים בשרטוט.
מה שמאריך את הלוח בפועל:
- שינויי תכנון באמצע הבנייה, במיוחד אחרי שהפלדה כבר עובדה.
- החלפת חומר הגלם באמצע הדרך. התכווצות של ABS שונה מזו של פוליפרופילן או פוליאמיד 66, וגם הקירור והשחרור שונים.
- אישורים איטיים בצד הלקוח, למשל בחירת טקסטורה או צבע.
- זמינות פלדה ושירותי טיפול תרמי וציפוי.
- סבבי תיקון נוספים כשהסבילויות הדוקות.
ויש גם זמן הייצור של החלק עצמו, "זמן המחזור".
החלק הגדול ביותר בו הוא קירור, ולכן עובי דופן עבה או ערוצי קירור שלא מגיעים לאזורים החמים מאריכים כל מחזור ומייקרים כל יחידה לאורך כל הסדרה.
עיצוב ערוצי הקירור הוא אחד הדברים שמבדילים בין תבנית טובה לתבנית סתם עובדת.
בגיאומטריות מורכבות אפשר להשתמש גם ב"קירור קונפורמלי", ערוצים שעוקבים אחרי צורת החלק ומיוצרים בהדפסת מתכת.
איך מתכננים חלק כך שהתבנית תהיה פשוטה וזולה יותר?
החלק הזול ביותר לייצור בהזרקה הוא חלק עם דפנות אחידות, זוויות שחרור נכונות וללא חתכים מיותרים.
את רוב ההחלטות האלה אפשר לקבל במחשב לפני שפותחים תבנית, ולכן בדיקת DFM היא ההשקעה שמחזירה את עצמה הכי מהר.
כללי הבסיס שאנחנו בודקים בשרטוט:
- עובי דופן אחיד. מעברים חדים בין עבה לדק גורמים ל"שקעים" (שקיעות בפני השטח) ולעיוות.
- "זווית שחרור" (שיפוע קל בדפנות שמאפשר לפלוט את החלק בלי שייתפס), בדרך כלל כמעלה עד שתיים, ויותר בפני שטח עם טקסטורה.
- צלעות חיזוק דקות יחסית לדופן שהן מחוברות אליה, ולא עבות כמוה, כדי לא ליצור שקעים בצד השני.
- רדיוסים בפינות במקום זוויות חדות. הם משפרים את זרימת הפלסטיק ומפחיתים ריכוזי מאמץ.
- הימנעות מחתכים, כלומר אזורים שחוסמים את הפתיחה. לפעמים שינוי קטן, כמו חריץ שנפתח לכיוון אחר, חוסך סלייד שלם.
- סבילויות הדוקות רק היכן שהן באמת נחוצות, למשל משטחי הרכבה, ולא על כל המימדים.
גם מיקום נקודת הכניסה של הפלסטיק וקו הפרידה בין חצאי התבנית משפיעים על המראה ועל העלות, ולכן כדאי להסכים עליהם מראש.
הדברים האלה נוגעים גם לזיווד אלקטרוני, שבו המארז צריך להתאים ללוח, למחברים ולאטימה, ולכן החלטות על ברגים, תושבות ופתחים מתקבלות כבר בשלב הזה.
תהליך של הנדסת ערך (Value Engineering) מתאים כאן במיוחד: בוחנים אילו חלקים אפשר לאחד, אילו תכונות אפשר לבטל, ואיך מפשטים את ההרכבה.
לפני שמחליטים על תבנית, אב-טיפוס מודפס בתלת מימד או חלק מעוצב ב-CNC מאפשרים לבדוק התאמה ותפקוד בעלות נמוכה בהרבה.
מתי תבנית אלומיניום או תבנית רכה עדיפות על תבנית פלדה?
תבנית אלומיניום או תבנית מודפסת מתאימות כשהכמות קטנה, התכנון עוד עלול להשתנות, או שצריך חלקים אמיתיים מהר לבדיקות ולשיווק.
תבנית פלדה מוקשת מתאימה כשהתכנון יציב והכמות גבוהה, כי עלות היחידה שלה נמוכה ביותר לאורך זמן.
| סוג תבנית | כמות מתאימה | זמן הכנה יחסי | עלות התחלתית | מגבלות עיקריות |
|---|---|---|---|---|
| תבנית מודפסת בתלת מימד | עשרות עד מאות חלקים | קצר מאוד | נמוכה | עמידות נמוכה לחום וללחץ, גימור מוגבל |
| אלומיניום (למשל 7075) | אלפים עד עשרות אלפים | קצר עד בינוני | בינונית | שחיקה מהירה עם חומרים מחוזקים בסיבי זכוכית |
| פלדת כלי P20 | עשרות אלפים עד מאות אלפים | בינוני | בינונית עד גבוהה | פחות מתאימה לחומרים קורוזיביים |
| פלדה מוקשת (H13, S136) | מאות אלפים ומעלה | ארוך | גבוהה | קשה לשנות, דורשת תכנון סופי |
הטבלה היא כיוון כללי, והמספרים בפועל משתנים לפי גודל החלק והחומר.
כמה כללים שעוזרים להחליט: חומרים שוחקים כמו פוליאמיד 66 עם סיבי זכוכית שוחקים אלומיניום מהר ודורשים פלדה מוקשת.
תכנון שעוד לא סגור מצדיק תבנית זולה וגמישה, כי קל יחסית להוריד חומר מתבנית ולשנות אותה, וקשה להוסיף.
ולעיתים עושים "תבנית גישור" מאלומיניום לשוק ראשוני, ובמקביל בונים את תבנית הפלדה לסדרה.
בכל מקרה, כדאי להגדיר מראש מה נחשב חלק תקין, ולבצע בדיקת דוגמה ראשונה מול השרטוט.
כך נמנעים מוויכוחים אחרי שהתבנית כבר שולמה.
בפרויקטים שלנו בקרת האיכות מלווה את החלק מהניסוי הראשון ועד האספקה, וניהול פרויקט הנדסי מסנכרן בין התבניות, הרכיבים וההרכבה כדי שההעברה מפיתוח לייצור לא תתעכב.
שאלות נפוצות על תבניות הזרקה
כמה שאלות שמהנדסים ויזמים שואלים אותנו לפני שמזמינים תבנית.
איך סוג חומר הגלם משפיע על התבנית?
לכל פולימר יש התכווצות אחרת, וזה משנה את מידות החלל.
ABS ופוליקרבונט נפוצים לחלקי מארז, פוליפרופילן לחלקים גמישים וזולים, ופוליאמיד 66 עם סיבי זכוכית לחלקים מכניים חזקים.
החומר קובע גם את הפלדה, את מערכת הקירור ואת הגימור, ולכן את בחירתו צריך לסגור לפני תכנון תבניות להזרקת פלסטיק ולא אחריו.
מה זה ניסוי T1 ולמה צריך כמה סבבים?
T1 הוא ההזרקה הראשונה מהתבנית החדשה.
בודקים בו מילוי, מימדים, עיוותים ומראה, ומשווים לשרטוט.
כמעט תמיד מתגלות סטיות קטנות שמתוקנות בתבנית ובניסוי הבא, ולכן כדאי לתכנן בלוח הזמנים לפחות סבב תיקון אחד.
אפשר לשנות תבנית אחרי שהיא נבנתה?
אפשר, אבל בעלות שתלויה בכיוון השינוי.
הוצאת פלדה מהתבנית, למשל כדי לקבל חלק עבה יותר, קלה יחסית.
הוספת חומר היא קשה ומצריכה הלחמה בלייזר או החלפת תוספת, ועלולה להשאיר סימן.
ככל שהתבנית מוקשת יותר, כך השינוי יקר יותר.
אילו נתונים להכין לפני בקשת הצעת מחיר?
שרטוט או מודל תלת מימדי, חומר גלם מבוקש, כמות שנתית משוערת, סבילויות קריטיות, דרישות גימור וצבע, ושימוש סופי של החלק.
ככל שהמידע שלם יותר, ההצעה מדויקת יותר ופחות מפתיעה בהמשך.
תבניות להזרקת פלסטיק עם S.T.S Master: מהשרטוט ועד חלק תקין
הפרויקטים שמסתיימים בזמן ובתקציב הם אלה שבהם בודקים את החלק, בוחרים סוג תבנית לפי כמות אמיתית ומבצעים ניסוי מבוקר עם קריטריוני קבלה ברורים.
S.T.S Master היא חברה ישראלית המתמחה בפתרונות טכנולוגיים לתעשייה, עם שירות מקיף בתכנון הנדסי, ייצור אב-טיפוס, בקרת איכות וליווי הפרויקט עד הייצור.
אם אתם בוחנים תבניות להזרקת פלסטיק לחלק חדש או לחלק קיים שרוצים להוזיל, שלחו אלינו את השרטוט ואת הכמות המשוערת.
נבדוק יחד התאמה לייצור, נציע סוג תבנית מתאים ונבנה לוח זמנים ריאלי.
פנו אל S.T.S Master כדי להתחיל.