כרסום CNC לחלקים מדויקים הוא התהליך המתאים כשצריך חלק מתכת או פלסטיק עם סבולות הדוקות, משטחים נקיים וחומר מלא שאינו נחלש בשכבות.
הוא חוסך זמן וכסף כשמתכננים את החלק לפי יכולות המכונה ולא לפי הציור בלבד.
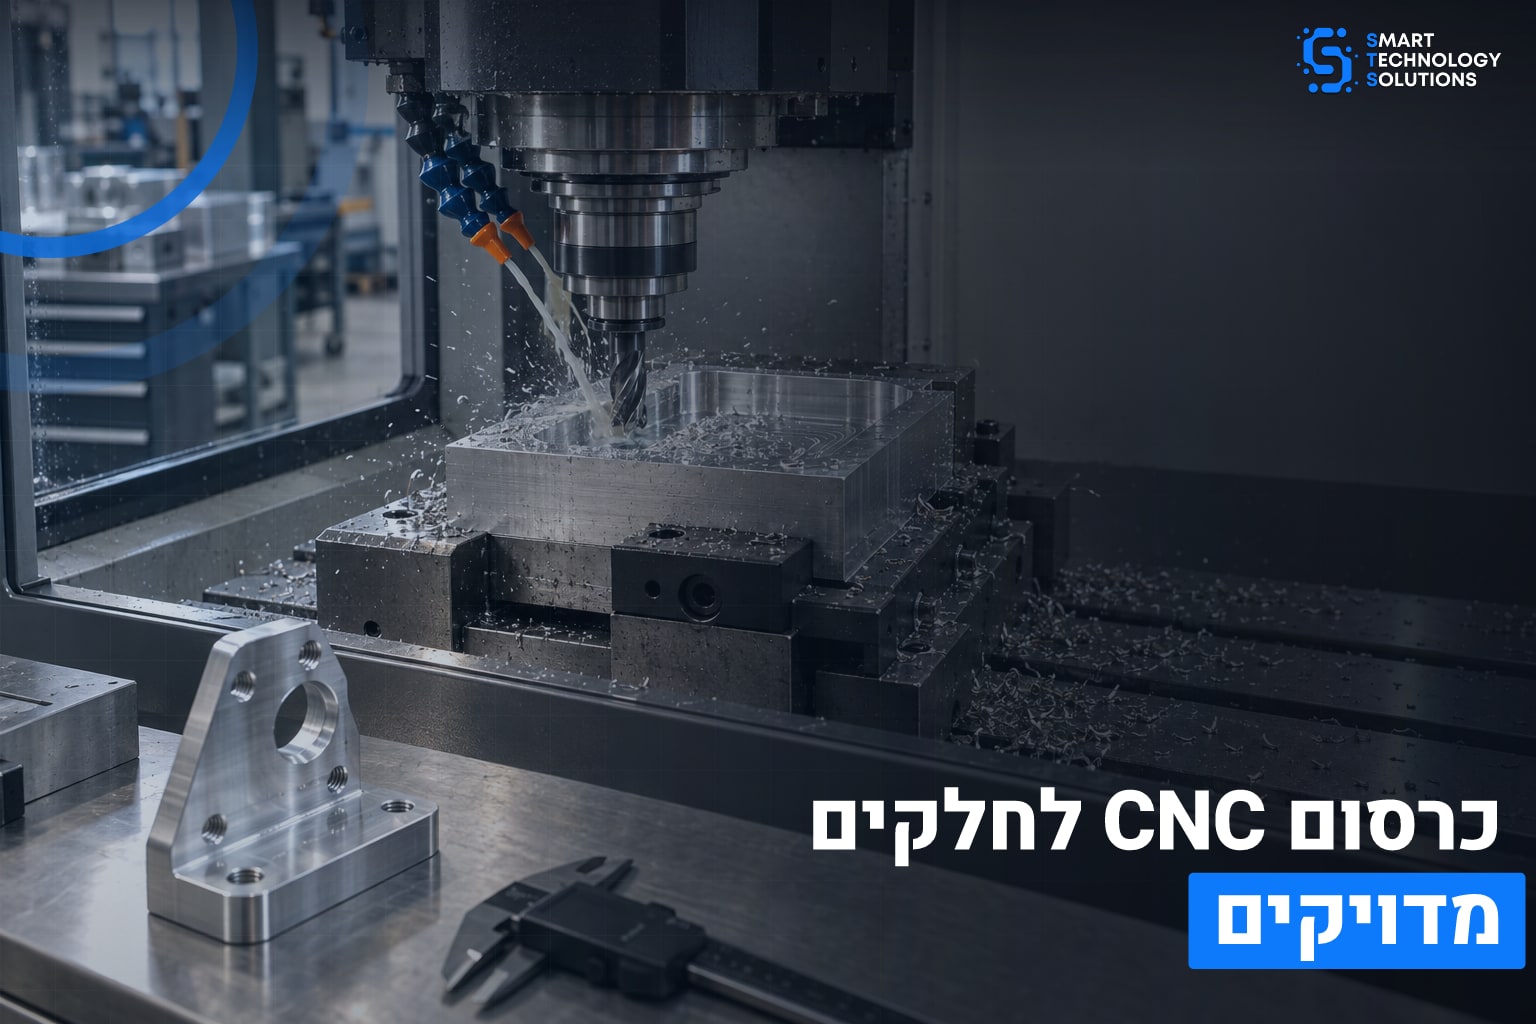
בתהליך, מכונה בשליטה ממוחשבת (CNC) מסירה חומר מגוש מלא בעזרת כלי חיתוך מסתובב, והתוצאה טובה במיוחד בכמויות קטנות עד בינוניות ובחלקים עם כיסים, חורים וחריצים.
שלושה גורמים קובעים את המחיר: הסבולת שנדרשת, כמה פעמים צריך להפוך ולהחזיק מחדש את החלק בזמן העבודה, וסוג החומר.
אנחנו ב-S.T.S Master מלווים פרויקטים מהתכנון ההנדסי ועד החלק המוגמר, כולל ייצור אב-טיפוס, חלקים מתכתיים ובקרת איכות.
רוצים לבדוק אם החלק שלכם מוכן לעיבוד?
פנו אלינו ונעבור על הציור יחד.
מה אפשר לייצר בכרסום CNC ומתי הוא הבחירה הנכונה?
בכרסום אפשר לייצר מארזים, גופי חיישנים, תושבות, מחברים מותאמים, גופי קירור, תבניות ומתקני עבודה.
מכונה בת שלושה צירים עובדת על חלק מכיוון אחד בכל פעם, ומכונות עם ארבעה או חמישה צירים מגיעות גם לצדדים ולמשטחים משופעים בלי להחזיק את החלק מחדש.
החומרים הנפוצים הם אלומיניום 6061 ו-7075, נירוסטה 304 ו-316, פליז וטיטניום, ובפלסטיק POM (אצטל), ניילון ו-PEEK.
הבחירה בשיטה תלויה בחומר, בכמות ובדיוק הנדרש.
הטבלה מסכמת את ההבדלים העיקריים:
| שיטה | מתאימה במיוחד ל | המגבלה העיקרית |
|---|---|---|
| כרסום CNC | חלקי מתכת ופלסטיק עם סבולות הדוקות, כיסים וחורים, כמויות קטנות עד בינוניות | זמן מכונה ופסולת חומר בגיאומטריות מורכבות |
| חרטה | חלקים גליליים: צירים, תותבים, מחברים עגולים | צורות שאינן סימטריות סביב ציר |
| הדפסת תלת מימד | בדיקת צורה והרכבה מהירה, גיאומטריה פנימית מורכבת | סבולות רחבות יותר ופני שטח גסים יותר |
| חיתוך לייזר וכיפוף | חלקים שטוחים או מכופפים מפח | אין עומק תלת ממדי ואין כיסים |
| הזרקת פלסטיק | כמויות גדולות של חלק זהה | עלות תבנית גבוהה בתחילת הדרך |
כלל אצבע שימושי: כשצריך חלק מתכת פונקציונלי תוך זמן קצר, כרסום הוא בדרך כלל הדרך הקצרה.
כשמספיק לבדוק צורה והרכבה, הדפסה תהיה מהירה וזולה יותר.
כשהכמות מגיעה לאלפי יחידות, כדאי לבדוק מעבר לתבנית הזרקה, ושם נכנס שלב ההעברה מפיתוח לייצור.
איזה דיוק אפשר להשיג ומה הוא עולה?
מכונות CNC מודרניות מגיעות לסטיות של כמה מאיות המילימטר ואף פחות, אבל לא כל מידה בחלק צריכה את זה.
תקן ISO 2768-1 מגדיר "סבולות כלליות", כלומר סטייה מותרת שחלה על כל מידה בציור שלא נקבעה לה סבולת אחרת.
בדרגה בינונית (m) מותרת סטייה של ±0.2 מ"מ במידה שבין 6 ל-30 מ"מ, ובדרגה עדינה (f) ±0.1 מ"מ באותו טווח.
לעומת זאת, קדח בקוטר 8 מ"מ בסבולת H7, שמשמשת להתאמה של פין או מסב, מאפשר סטייה של 15 מיקרון בלבד.
לדברי מהנדס ייצור ותיק, הטעות הנפוצה היא לכתוב סבולת הדוקה על כל הציור, כשבפועל רק שני משטחים או שני קדחים משפיעים על ההרכבה.
שאר המידות יכולות להישאר בסבולת כללית, וההבדל במחיר מורגש מאוד.
העלות של חלק מכורסם מורכבת ממספר רכיבים:
- זמן מכונה: כל מעבר עדין, חיתוך עמוק או כלי קטן מאריכים את העבודה.
- הכנה: תכנות, כלים ו"מתקן אחיזה" (התקן שמקבע את החלק במכונה). בכמות קטנה, ההכנה מתחלקת על מעט יחידות ומשפיעה חזק על מחיר היחידה.
- חומר: אלומיניום מכורסם מהר וזול יחסית, טיטניום ונירוסטה שוחקים כלים ומאטים את העבודה.
- פני שטח: גימור סטנדרטי של כרסום הוא בערך Ra 3.2 מיקרון, וגימור עדין יותר דורש מעברים נוספים.
- גימור משלים: אנודייז לאלומיניום, ציפוי וצביעה או פסיבציה בנירוסטה מוסיפים שלב ועלות.
- בדיקות: מדידה במכונת מדידה קואורדינטית (CMM) ותעודות חומר מוסיפות זמן, ובתעשיות ביטחוניות ורפואיות הן לרוב חובה.
דוגמה: גוף אלומיניום בגודל 100 על 60 מ"מ עם שני קדחי H7 וסבולת כללית בדרגה m ייוצר מהר ובמחיר סביר.
אותו גוף עם סבולת עדינה על כל המידות ועם שישה צדדים שדורשים עיבוד יצריך יותר הקבעות ובדיקה מלאה, והמחיר עולה בהתאם.
איך מתכננים חלק שמתאים לעיבוד שבבי?
תכנון נכון לעיבוד שבבי נקרא גם "תכנון לייצור" (DFM).
רוב ההחלטות פשוטות, ובשלב הציור הן עולות הרבה פחות מאשר בשלב ייצור הסדרה.
כמה כללים עובדים כמעט תמיד:
- פינות פנימיות עם רדיוס: כלי הכרסום עגול, ולכן אי אפשר לייצר פינה פנימית חדה. כדאי לקבוע רדיוס גדול מרדיוס הכלי ולהשתמש באותו רדיוס בכל החלק, כדי שאותו כלי יעבד את כולו.
- עומק כיסים: כיס עמוק מכ-4 פעמים קוטר הכלי מחייב כלי ארוך שרועד, ופוגע בדיוק ובגימור. עדיף כיס רדוד או רחב יותר.
- עובי דופן: כדאי להישאר סביב 0.8 מ"מ לפחות במתכת ו-1.5 מ"מ בפלסטיק, אחרת הדופן רוטטת בזמן החיתוך או מתעוותת בהרגעה.
- חורים וחוטים: מקדחה סטנדרטית מגיעה לעומק של כ-4 עד 5 קטרים, ועומק חוט שימושי הוא בדרך כלל 2 עד 3 קטרים. חוט עמוק יותר לא מוסיף חוזק משמעותי.
- גישה: כל פיצ'ר צריך להיות נגיש לכלי. חורים עיוורים ללא יציאה לכלי ושקעים תחתיים מסבכים את העבודה.
- מספר הקבעות: "הקבעה" היא מצב שבו החלק מוחזק במכונה בכיוון אחד. כל הקבעה נוספת מוסיפה זמן ומגדילה את הסיכוי לסטייה בין צדדי החלק. חלק שאפשר לעבד בשתי הקבעות עדיף על חלק שדורש חמש.
- סבולת רק היכן שנדרש: שימו סבולות הדוקות על משטחי הרכבה, אטימה והתאמה, ואל תחילו אותן על כל החלק.
כשחלק מורכב מדי, אפשר לבחון בהנדסת ערך אם אפשר לפצל אותו לשני חלקים פשוטים, להחליף חלק מהכרסום בחיתוך לייזר וכיפוף של פח, או לוותר על פיצ'ר שאינו תורם לתפקוד.
בדיקה כזו בשלב התכנון ההנדסי מצמצמת את העלות בלי לפגוע בתפקוד המוצר.
מה צריך להכין לפני שמבקשים הצעת מחיר?
הצעה מדויקת נשענת על חבילת נתונים מסודרת.
ככל שהיא שלמה יותר, יש פחות שאלות הבהרה ופחות הפתעות במחיר.
החבילה כוללת:
- ציור הנדסי דו ממדי עם סבולות, התאמות וסימון משטחים קריטיים.
- מודל תלת ממדי בפורמט STEP, שמאפשר לקרוא את הגיאומטריה בכל תוכנת תכנות.
- חומר מדויק: סגסוגת ומצב עיבוד, למשל אלומיניום 6061-T6, ואם נדרשת תעודת חומר.
- כמות להזמנה הראשונה והערכה לכמות שנתית, כי היא משפיעה על בחירת אסטרטגיית הקיבוע והכלים.
- גימור: אנודייז, ציפוי, צבע או סימון.
- דרישות בדיקה: דוח מדידה, "בדיקת פריט ראשון" (FAI, בדיקה מלאה של היחידה הראשונה מול כל מידות הציור) או בדיקה בדגימה.
במוצר חדש, מומלץ לא להתחיל מיד בסדרה.
אב-טיפוס מכורסם או מודפס בודק התאמה לרכיבים אלקטרוניים, למחברים ולסגירה של המארז, ואחריו מתקנים את הציור.
כך כשמגיעים לסדרה, הציור כבר מותאם ולא נדרשים שינויים תוך כדי ייצור.
אצלנו, ייצור אב-טיפוס, חלקים ממתכת ואלומיניום, חלקים מפלסטיק, ציפוי ובקרת איכות מתואמים כחלק מתהליך אחד, מהציור ועד החלק שמגיע למפעל.
שאלות נפוצות על כרסום CNC
כמה שאלות שמהנדסים ומנהלי פרויקטים שואלים לפני שמעבירים חלק לעיבוד.
מה ההבדל בין כרסום לחרטה?
בחרטה החלק מסתובב והכלי נייח, ולכן היא מתאימה לחלקים גליליים כמו צירים ותותבים.
בכרסום הכלי מסתובב והחלק נייח, ולכן הוא מתאים לחלקים עם משטחים שטוחים, כיסים וחורים בכיוונים שונים.
חלקים רבים משלבים את שתי השיטות, למשל גוף מחבר עגול עם חריץ צדדי.
מתי צריך מכונה של חמישה צירים?
כשיש משטחים משופעים, קונטורים תלת ממדיים או מספר צדדים שחייבים להיות מדויקים זה ביחס לזה.
מכונת חמישה צירים מעבדת צדדים רבים בהקבעה אחת וחוסכת סטיות.
חלק פשוט ופריזמטי לא ירוויח ממנה, והיא רק תייקר אותו.
האם אפשר לכרסם גם פלסטיק?
כן.
POM וניילון מעובדים היטב, ו-PEEK משמש בתעשיות רפואיות וביטחוניות.
צריך לזכור שפלסטיק מתרחב בחום ויכול להתעוות מהרגעת מאמצים פנימיים, ולכן קובעים סבולות רחבות יותר ועובי דופן גדול יותר מאשר במתכת.
האם שווה לעבור מהדפסת תלת מימד לכרסום באמצע הפרויקט?
כשהחלק צריך לשאת עומס, להתאים למחבר או לעמוד בטמפרטורה, מעבר לכרסום כבר באב-טיפוס השני חוסך סבבי תיקון.
אם הצורה עדיין משתנה כל שבוע, ההדפסה עדיפה עד שהעיצוב מתייצב.
את ההחלטה אפשר לקבל לפי שלוש שאלות: מה החומר הסופי, מה הסבולת ומה הכמות.
כרסום CNC עם S.T.S Master: מציור הנדסי לחלק שעובד
חלק מכורסם טוב נולד בשולחן התכנון: רדיוסים אחידים, סבולות רק היכן שצריך, מעט הקבעות וחומר שמתאים לסביבת העבודה.
כשהמידע הזה מגיע יחד עם הציור, ההצעה מדויקת והאב-טיפוס הראשון כבר קרוב למוצר הסופי.
S.T.S Master היא חברה ישראלית המתמחה בפתרונות טכנולוגיים לתעשייה, ומציעה שירות מקיף בתכנון הנדסי, ייצור אב-טיפוס, בקרת איכות וייבוא רכיבים אלקטרוניים ואלקטרומכאניים.
עבור פרויקטים שכוללים חלקים מכניים, אנחנו מתאמים את העיבוד השבבי יחד עם שאר מרכיבי המוצר, כך שהמארז, הכבלים והמעגלים יתחברו בלי הפתעות.
יש לכם ציור או מודל תלת ממדי של חלק שצריך כרסום CNC?
שלחו לנו אותם ב-S.T.S Master, ונעבור יחד על הסבולות, החומר והכמות לפני שמתחילים לייצר.