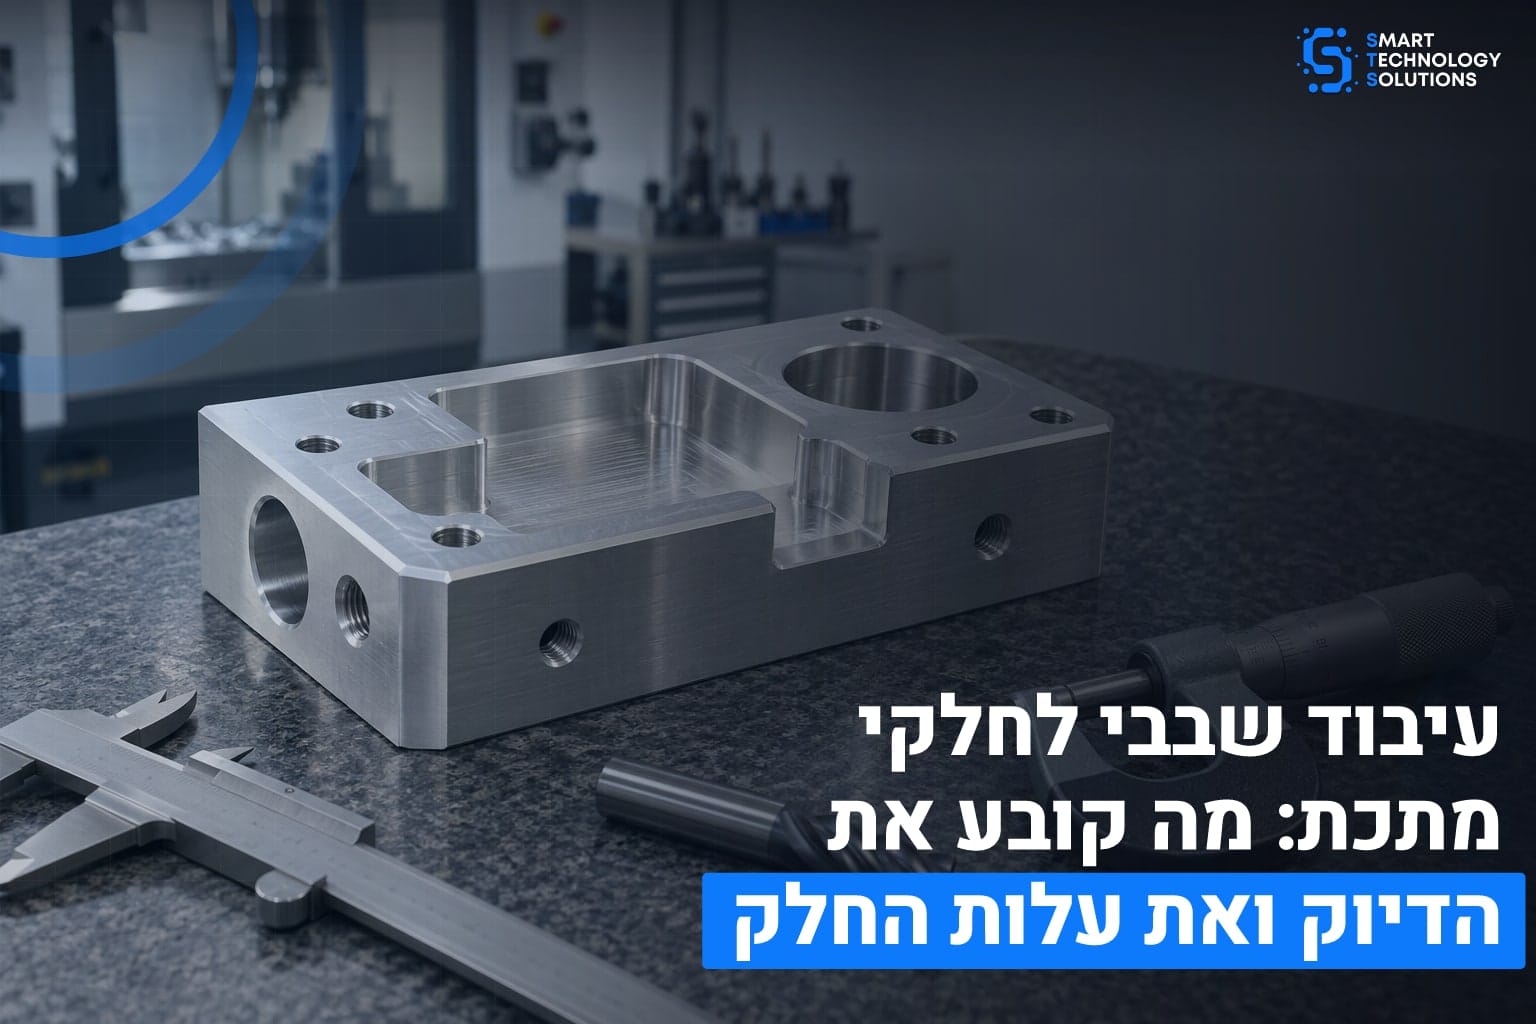
עיבוד שבבי לחלקי מתכת נקבע בעיקר על ידי חמישה גורמים: הסבולת שהוגדרה בשרטוט, סוג המתכת, הגיאומטריה של החלק, אופן הקיבוע והמדידה, והכמות שמזמינים.
אותם גורמים קובעים גם את המחיר, ולכן הרחבת סבולת בממד שאינו קריטי חוסכת לעיתים יותר מכל משא ומתן על מחיר לשעת מכונה.
הגישה שלנו ב-S.T.S Master פשוטה: מדייקים רק היכן שהפונקציה דורשת, ומשאירים את שאר החלק בסבולת כללית.
בפרויקטים של ייצור אב-טיפוס ושל פיתוח מוצר, הגדרה נכונה כבר בשלב התכנון ההנדסי מונעת סבבי תיקון יקרים, ובהנדסת ערך והפחתת עלויות אפשר לבחון מחדש חלק קיים ולהוזיל אותו בלי לפגוע בתפקוד.
במאמר נעבור על מה שקובע את הדיוק, איך בוחרים סבולת, ממה מורכב המחיר ואיך מתכננים חלק שקל לייצר.
יש לכם שרטוט ושאלה על דיוק או על עלות?
פנו אלינו ונבחן אותו יחד.
מה קובע את הדיוק בעיבוד שבבי של חלקי מתכת?
הדיוק של חלק מעובד אינו תכונה של המכונה בלבד.
הוא תוצאה של שרשרת שלמה: מכונה, כלי חיתוך, חומר, קיבוע ומדידה, והחוליה החלשה בה היא זו שקובעת את התוצאה.
נתחיל במכונה ובכלי.
מכונת CNC (בקרה נומרית ממוחשבת, שבה תוכנה מכתיבה לכלי כל תנועה) מוגבלת בקשיחות המבנה, במצב המסבים של הציר ובכיול הצירים.
כלי חיתוך ארוך ודק נכפף תחת עומס, ולכן יחס גבוה בין אורך הכלי לקוטרו מוריד את הדיוק ומגביר רעידות.
כלי שנשחק גם מזיז ממד בהדרגה לאורך סדרה, ולכן בסדרות מחליפים כלים לפי תכנית ולא לפי הרגשה.
החומר משפיע לא פחות.
לוחות ומוטות מתכת מכילים "מאמצים פנימיים", כלומר מתחים שנשארו בחומר מתהליך הגלגול או היציקה.
כשמסירים חומר רב, המאמצים משתחררים והחלק יכול להתעקם גם אחרי שיצא מהמכונה.
הטמפרטורה חשובה באותה מידה: אלומיניום מתרחב בכ-23 מיקרומטר לכל מטר אורך על כל מעלת צלזיוס, כך שחלק באורך 100 מילימטר שחומם בעשר מעלות גדל בכ-23 מיקרומטר.
בפלדה ההתרחבות קטנה בערך בחצי, ולכן החלטה על מדידה בטמפרטורת חדר מבוקרת היא חלק מהדיוק עצמו.
הגורם השלישי הוא "קיבוע", כלומר האופן שבו החלק נאחז במכונה בזמן העיבוד.
כל פעם שמשחררים חלק ומהדקים אותו מחדש נוספת סטייה קטנה.
לכן מאפיינים שחייבים להיות קונצנטריים או מקבילים זה לזה מעובדים בהתקנה אחת, וכשזה בלתי אפשרי מתכננים מראש משטחי ייחוס (datum) שאליהם יחזרו בכל התקנה.
גם החלק עצמו משפיע: קיר דק רוטט תחת הכלי, וכיס עמוק וצר מאלץ כלי ארוך שמתכופף.
החוליה האחרונה היא המדידה.
מדידה אמינה דורשת מכשיר מכויל ועדיף כזה שדייקנותו גבוהה בערך פי עשרה מהסבולת הנמדדת.
לכן סבולת של כמה מיקרומטרים נבדקת ב"מכונת מדידה תלת-ממדית" (CMM, מכשיר שנוגע בחלק בחיישן ומחשב את מיקום הנקודות), ולא באמצעות קליבר.
לדברי מהנדס ייצור ותיק: "רוב מה שמגיע אלינו כחוסר דיוק של המכונה הוא בפועל בעיה של קיבוע או של מדידה".
בדיקה שיטתית של שתי החוליות האלה חוסכת הרבה תיקונים מיותרים, וזה בדיוק התחום של ניהול איכות בפרויקטים.
איזו סבולת כדאי לדרוש מהחלק?
"סבולת" היא הסטייה המותרת מהמידה הנקובה בשרטוט.
השאלה הנכונה אינה מהי הסבולת הצרה ביותר שאפשר להשיג, אלא איזו סבולת הפונקציה של החלק באמת דורשת.
חור למסב דורש התאמה מדויקת, אבל קוטר חיצוני של כיסוי פשוט לא דורש אותה.
נקודת פתיחה טובה היא התקן ISO 2768-1, שמגדיר סבולות כלליות לממדים שאין להם סבולת מפורשת בשרטוט.
לפי התקן, לממדים לינאריים בין 6 ל-30 מילימטר הסבולת היא כמפורט בטבלה:
| דרגה | שם הדרגה | סבולת (מילימטר) | שימוש אופייני |
|---|---|---|---|
| f | עדינה | ±0.1 | חלקים עם התאמות ומשטחי הרכבה |
| m | בינונית | ±0.2 | ברירת מחדל לרוב חלקי המכונה |
| c | גסה | ±0.5 | ממדים לא קריטיים, מארזים |
| v | גסה מאוד | ±1.0 | ממדים שאינם משפיעים על ההרכבה |
רוב החלקים בפרויקט תעשייתי מסתדרים עם דרגה m, ומצמצמים רק ממדים ספציפיים.
כשחור צריך להתאים לציר או למסב, משתמשים במערכת ההתאמות של התקן ISO 286, למשל חור בהתאמה H7, ומציינים אותה רק על הממד הרלוונטי.
כשהמיקום או הצורה חשובים יותר מהמידה עצמה, מוסיפים למפרט "GD&T" (מערכת סימון גיאומטרית לפי תקן ASME Y14.5, שמגדירה מקביליות, ניצבות ומיקום חורים ביחס לנקודות ייחוס).
סימון כזה מדויק יותר מסבולות פלוס-מינוס, וגם מאפשר ליצרן להשתמש בכל הטווח המותר ולא רק במרכזו.
גם גימור פני השטח הוא פרמטר שנקבע במפורש.
חספוס "Ra" (ממוצע הסטיות של פני השטח מקו אמצע, ביחידות של מיקרומטר) של 3.2 הוא תוצאה רגילה של כרסום, ואילו ערכים של 0.8 ומטה דורשים מעברי גימור איטיים או שיטות נוספות כמו השחזה.
הידוק סבולת או גימור מכל סוג מוסיף חיתוכי גימור, האטה ובדיקות תכופות, והמחיר עולה בקפיצות ולא באופן ליניארי.
אם אתם מתלבטים בין שתי רמות, ייעוץ בתהליכי ייצור בשלב המוקדם יכול למנוע הקשחת יתר של הדרישות.
ממה מורכבת עלות חלק מעובד?
עלות חלק מעובד מורכבת מכמה מרכיבים, וחשוב להבין אילו מהם תלויים בכם:
- זמן הכנה: תכנות בתוכנת CAM, בחירת כלים ובניית קיבוע. זה מחיר קבוע לכל הזמנה, בלי קשר לכמות.
- זמן מכונה: כל דקה של חיתוך כרוכה בעלות לפי סוג המכונה (שלושה צירים, חמישה צירים, מחרטה עם כלים חיים).
- חומר גלם: לא רק מחיר הקילוגרם, אלא גם גודל הבלנק ואחוז החומר שהופך לשבבים.
- סבולות ובדיקה: סבולות צרות מחייבות מדידות תכופות, ולעיתים "בדיקת פריט ראשון" (דוח מלא של כל הממדים לפני תחילת הסדרה).
- תהליכים משלימים: אנודייז, ציפוי, פסיבציה לפלדת אל-חלד או טיפול תרמי, שלעיתים מבוצעים אצל ספק נוסף.
כדי להמחיש את אפקט הכמות: אם הכנת העבודה לוקחת שעתיים, חלק יחיד נושא את כל השעתיים, בעוד שבסדרה של 50 יחידות כל חלק נושא כשתי דקות בלבד.
לכן מחיר ליחידה בכמות קטנה גבוה בהרבה מבסדרה, וזו הסיבה שבייצור אב-טיפוס כדאי לבקש הצעה לכמה כמויות במקביל.
גם בחירת המתכת משנה את התמונה.
אלומיניום 6061-T6 מעובד מהר ונוח לקיבוע, ולכן הוא נפוץ למארזים ולחלקי מבנה.
פלדת אל-חלד 316L עמידה בקורוזיה אך מתקשה בעיבוד ושוחקת כלים.
טיטניום Ti-6Al-4V קל וחזק, אבל הוא מוליך חום גרוע ולכן נחתך לאט. מתכות ואלומיניום לעיבוד נבחרים לפי הסביבה והעומס, ולא רק לפי מחיר הקילוגרם.
לפני הזמנה כדאי לבדוק גם אם העיבוד השבבי הוא בכלל השיטה הכלכלית.
חלק שטוח מפח ייוצר זול יותר בחיתוך לייזר וכיפופים, וכשהכמות גדלה לאלפי יחידות, תבניות והזרקות לחלקי פלסטיק או יציקה עשויות להיות משתלמות יותר.
מי שמוביל את ההחלטה צריך להסתכל על עלות החלק לאורך כל מחזור החיים של המוצר ולא רק על ההצעה הראשונה, וכאן נכנסת הנדסת ערך.
איך מתכננים חלק שקל לייצר ולבדוק?
תכנון נכון מוריד עלות בלי לפגוע בתפקוד, ורוב ההנחיות נובעות מעובדה אחת: הכלי עגול והוא נכנס מכיוון אחד.
כמה כללים מעשיים:
רדיוסים פנימיים: פינות פנימיות חדות אינן אפשריות בכרסום, כי הכלי משאיר רדיוס.
כדאי לציין רדיוס פנימי גדול מעט מרדיוס הכלי הסטנדרטי, ולהחזיק את אותו רדיוס בכל החלק, כך שאפשר לעבוד עם כלי אחד.
קירות וכיסים: קירות דקים מאוד רועדים ומתעקמים, וכיסים עמוקים וצרים מאלצים כלים ארוכים.
עדיף להקטין את העומק או להרחיב את הכיס, ואם אי אפשר, להסכים מראש על סבולות רחבות יותר באזור זה.
חורים וברגים: כדאי להשתמש בקטרים סטנדרטיים של מקדחים ובשיטות תקניות לחוטים מטריים כמו M3 או M4.
חוט בחור עיוור צריך להשאיר מקום לקצה הכלי, וחור עמוק מאוד מייקר את החלק ומקשה על הבדיקה.
גישה והתקנות: חלק שאפשר לעבד משלושה כיוונים בהתקנה אחת זול ומדויק יותר מחלק שדורש חמש התקנות.
שיקול כזה נעשה כבר בתכנון מכני, לפני שהשרטוט נעול.
אם אתם בשלב של אב-טיפוס, מומלץ להתחיל בגרסה פשוטה שמאפשרת לבדוק את הרעיון ולשפר אותה לקראת ייצור סדרתי.
גימור וציפוי: אנודייז מוסיף שכבה של כמה עשרות מיקרון לכל היותר, והיא משנה את המידות.
לכן מציינים בשרטוט אם הסבולת חלה לפני הציפוי או אחריו, ומתחשבים בכך כבר בשלב התכנון.
הנחיות לציפוי וצביעה כדאי להגדיר יחד עם הסבולות ולא בשלב מאוחר.
הפרט האחרון הוא מפרט החומר: "אלומיניום" אינו מפרט.
יש לציין סגסוגת וטמפר (למשל 6061-T6), כדי שהצעות המחיר יהיו ברות השוואה והחלק יתנהג כמצופה.
עם תכנון הנדסי מסודר ושרטוט שלם, ההצעות שמתקבלות מדויקות יותר וכמעט אין הפתעות בשלב הייצור.
שאלות נפוצות על עיבוד שבבי
כמה תשובות לשאלות שמהנדסים ומנהלי פרויקטים שואלים לפני שמזמינים חלק.
מה ההבדל בין כרסום לחריטה?
בחריטה החלק מסתובב והכלי נייח, ולכן היא מתאימה לחלקים סימטריים כמו צירים, בוכנות ובושינגים.
בכרסום הכלי מסתובב והחלק נייח, והוא מתאים לחלקים עם כיסים, מישורים וחורים במיקומים שונים.
חלקים מורכבים משלבים את שתי השיטות, ולעיתים מעובדים במכונה אחת.
איזו מתכת הכי קלה לעיבוד?
אלומיניום ופליז נחשבים לקלים לעיבוד, והם מאפשרים מהירויות חיתוך גבוהות וכלים ארוכי חיים.
פלדת אל-חלד וטיטניום קשים יותר, ולכן העיבוד איטי והכלים נשחקים מהר.
אם הדרישה היא עמידות בקורוזיה, לפעמים עדיף אלומיניום עם אנודייז על פני פלדת אל-חלד.
מה צריך לצרף לבקשת הצעת מחיר?
שרטוט הנדסי עם סבולות, קובץ תלת-ממדי (STEP), מפרט חומר מלא, כמות או כמה כמויות, דרישות גימור וציפוי, ובדיקות נדרשות כמו דוח מדידה.
ככל שהבקשה שלמה יותר, ההצעה מדויקת יותר.
האם כדאי להזמין עיבוד שבבי גם לאב-טיפוס?
כן, כשצריך חלק מתכתי שיתנהג כמו החלק הסופי, למשל לבדיקות מכניות או תרמיות.
כשמספיק לבדוק צורה והרכבה, שיטות אחרות מהירות וזולות יותר.
הבחירה תלויה בשאלה מה האב-טיפוס אמור להוכיח.
עיבוד שבבי לחלקי מתכת עם S.T.S Master: איך מתקדמים מכאן
דיוק ועלות אינם שני נושאים נפרדים.
שניהם נקבעים בשרטוט: סבולת שמוגדרת רק היכן שצריך, חומר שמתאים לסביבה, גיאומטריה שהכלי יכול להגיע אליה, וכמות שמצדיקה את זמן ההכנה.
מי שמסדר את הנקודות האלה לפני ההזמנה מקבל הצעות ברות השוואה וחלק שמתאים לייעודו.
ב-S.T.S Master אנחנו פועלים כחברה ישראלית המתמחה בפתרונות טכנולוגיים לתעשייה, ומלווים פרויקטים מתכנון הנדסי ועד ייצור אב-טיפוס ובקרת איכות.
אנחנו בוחנים יחד איתכם את השרטוט, מציעים חלופות שמורידות עלות בלי לפגוע בתפקוד ומתאמים את דרישות הבדיקה מראש.
אם יש לכם חלק שצריך עיבוד שבבי, צרו איתנו קשר ונעבור על הדרישות לפני שיוצאים להצעות מחיר.