הדפסת תלת מימד היא הדרך המהירה ביותר לאב טיפוס כשצריך להחזיק ביד חלק פיזי תוך ימים ספורים, לבדוק התאמה, מידות ונוחות שימוש, ולתקן את התכן לפני שמשקיעים בכלי ייצור.
היא פחות מתאימה כשצריך לאמת חוזק מכני בחומר הסופי, סבולות הדוקות או התנהגות תרמית של הפלסטיק או המתכת שיגיעו לייצור הסדרתי.
הכלל המעשי הוא להדפיס מוקדם כדי ללמוד, ולעבור לעיבוד שבבי או להזרקה כשצריך להוכיח ביצועים.
אנחנו ב-S.T.S Master מלווים פרויקטים הנדסיים מהרעיון ועד הייצור, וכחלק מ-ייצור אב-טיפוס ומשלב התכנון ההנדסי אנחנו בוחנים עם הלקוח איזו שיטה תיתן את התשובה המהירה ביותר לשאלה ההנדסית שעדיין פתוחה.
כשהאב טיפוס מתקדם לחלקי מתכת, עיבוד שבבי CNC הוא השלב הטבעי הבא, ובהמשך מגיעות תבניות והזרקות.
מי שמתכנן מוצר חדש מוזמן לפנות אלינו לשיחת התאמה לפני שבוחרים טכנולוגיה.
מתי הדפסת תלת מימד חוסכת זמן באב טיפוס?
היא חוסכת הכי הרבה זמן בשלבים שבהם השאלה היא "האם זה נכנס, האם זה נוח, האם זה נראה נכון".
אלה בדיוק השאלות שמופיעות באב טיפוס הראשון והשני, ועליהן אפשר לענות עם חלק מודפס שעלותו נמוכה ושזמן ההכנה שלו קצר.
אין צורך בתבנית, אין תכנות של מכונת CNC, ואין מינימום הזמנה.
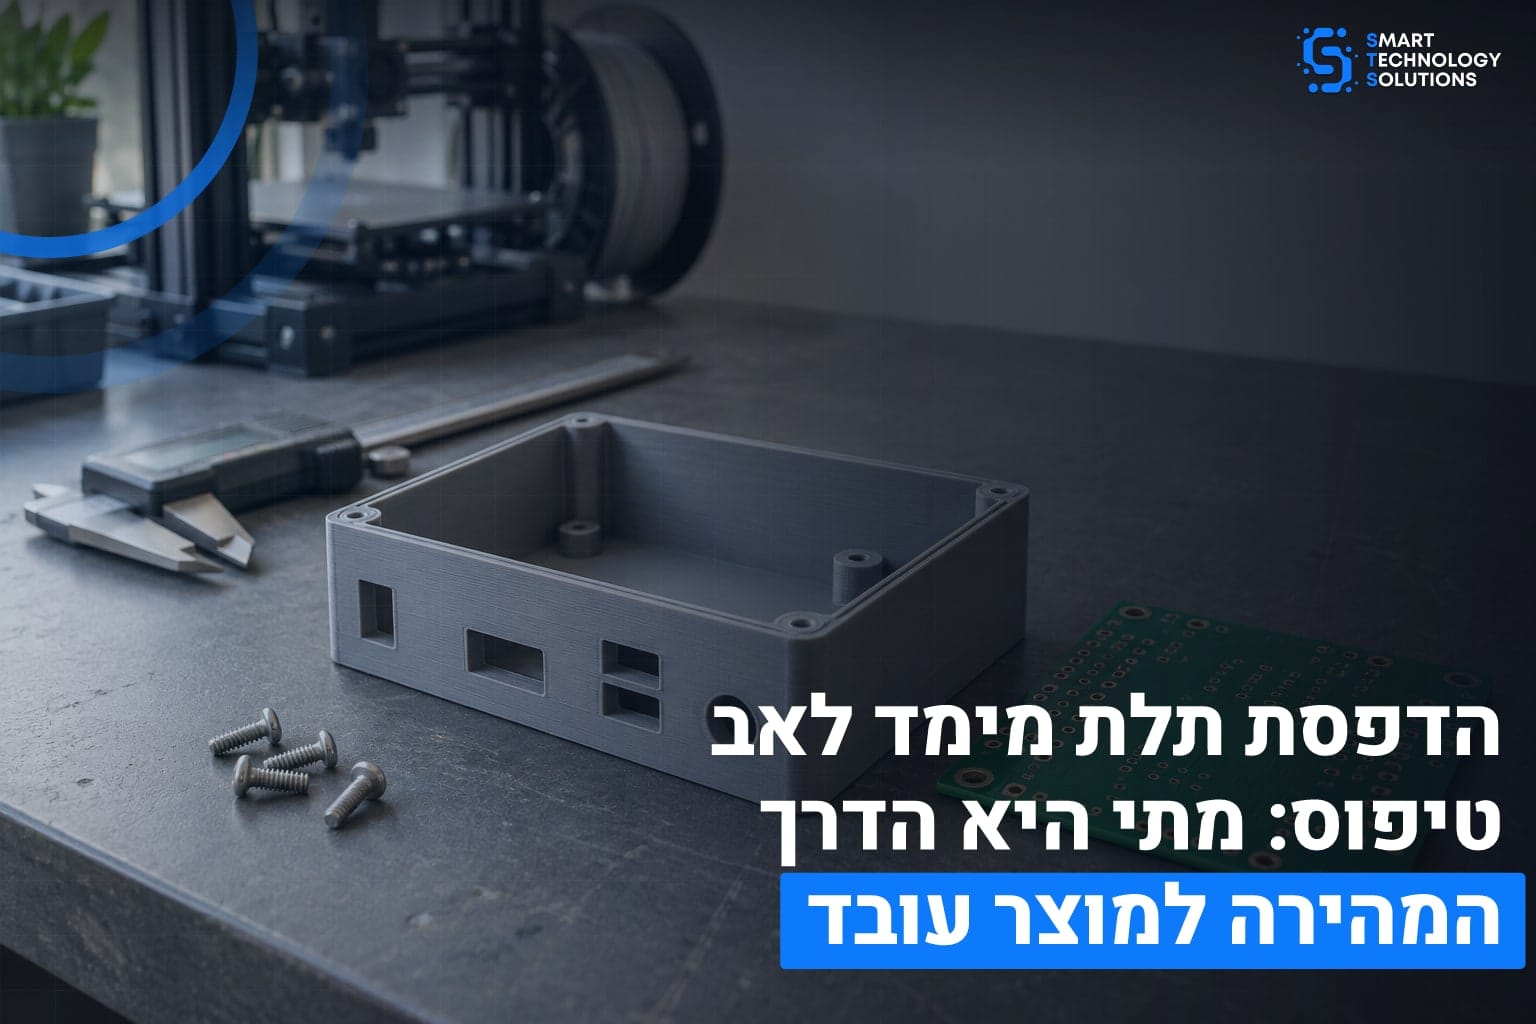
דוגמה להמחשה: מארז לכרטיס אלקטרוני עם מחבר USB-C, חיבור Ethernet וארבעה חורי הרכבה.
מדפיסים את המארז מ-PETG, מניחים בתוכו כרטיס מודפס אמיתי, ובתוך שעות מגלים שהחיתוך של המחבר זז במילימטר וחצי ושקיר אחד דק מדי סביב בורג.
תיקון בקובץ והדפסה חוזרת עולים מעט, ותיקון זהה בתבנית הזרקה קיימת היה עולה פי כמה ונמשך שבועות.
לדברי מהנדס מוצר ותיק בתעשייה, "אב טיפוס ראשון נועד להיכשל מהר, בזול ובמקום שבו קל לתקן".
ההדפסה מאפשרת בדיוק את זה: כמה סבבי תכן בשבוע אחד, במקום סבב אחד שנמשך שבועות.
שימושים שבהם ההדפסה מנצחת בדרך כלל:
- בדיקת התאמה בין מארז, כרטיס אלקטרוני, מחברים וכבלים
- בדיקת ארגונומיה, למשל גודל כפתור, אחיזה ונגישות לחיבורים
- מודלים להצגה למשקיעים, ללקוח או לצוות השיווק
- תבניות עזר ומתקנים להרכבה ולבדיקה בקו הייצור
- סדרה קטנה של כמה עשרות חלקים לבדיקות שדה ראשוניות
כשהמוצר כולל אלקטרוניקה, כדאי להדפיס את המארז במקביל לפיתוח האלקטרוניקה ולא אחריו.
כך מתגלות התנגשויות מכניות כמו גובה רכיבים, מרווח לחום או מיקום אנטנה, כשעדיין אפשר לשנות את תכנון הכרטיס.
זה חלק מהסיבה שאנחנו מחברים בין פיתוח אלקטרוניקה, תכנון מכני וזיווד אלקטרוני כבר בשלב הראשון.
איזו טכנולוגיית הדפסה מתאימה לאב טיפוס שלי?
הבחירה תלויה במה רוצים ללמוד מהחלק, ולא במה שנראה יפה יותר.
שלוש הטכנולוגיות הנפוצות הן "FDM" (התכת חוט פלסטיק והנחתו שכבה אחר שכבה), "SLA" (הקשיה של שרף נוזלי באמצעות אור) ו-"SLS" (סינטור של אבקת פולימר בלייזר).
לכל אחת יש חומרים, דיוק ועלות אחרים.
| טכנולוגיה | חומרים אופייניים | דיוק משוער | מתאימה במיוחד ל |
|---|---|---|---|
| FDM | PLA, PETG, ABS, ASA | כ-0.2 עד 0.5 מ"מ | מארזים, בדיקות התאמה, מתקני עזר |
| SLA | שרפי פוטופולימר (סטנדרטיים, גמישים, עמידים) | כ-0.05 עד 0.15 מ"מ | חלקים קטנים ומפורטים, משטח חלק, מודלים להצגה |
| SLS | ניילון PA12 ודומיו | כ-0.1 עד 0.3 מ"מ | חלקים פונקציונליים, צירים ותפסים, גיאומטריות מורכבות |
| עיבוד שבבי CNC (להשוואה) | אלומיניום 6061, פלדת אל חלד, פלסטיקים הנדסיים | כ-0.05 מ"מ ופחות | חלקי מתכת, סבולות הדוקות, בדיקת חוזק בחומר הסופי |
הטווחים בטבלה הם הערכה כללית.
הדיוק בפועל משתנה לפי מכונה, גודל החלק, כיוון ההדפסה והגדרות התהליך, ולכן סבולות קריטיות מגדירים תמיד מראש מול מי שמבצע את העבודה.
כלל אצבע שימושי: FDM כשהשאלה היא "האם זה מתאים", SLA כשחשוב משטח ופרטים עדינים, ו-SLS כשהחלק צריך להתנהג כמו פלסטיק הנדסי אמיתי, עם צירים, תפסים וקירות דקים שלא נשברים בקלות.
אם החלק מיועד בסופו של דבר להזרקה, כדאי לשאול איזה חומר הזרקה מתוכנן, ולבחור חומר מודפס שמתקרב אליו בקשיחות ובצבע.
מה אב טיפוס מודפס לא יכול להוכיח?
חלק מודפס נראה כמו המוצר הסופי, אבל הוא לא תמיד מתנהג כמוהו.
חשוב להבין מראש אילו מסקנות אפשר לשאוב ממנו ואילו לא.
הנקודה הראשונה היא החוזק.
חלקי FDM בנויים משכבות, והחוזק בניצב לשכבות נמוך בדרך כלל מהחוזק לאורכן.
חלק שעמד בבדיקה בכיוון אחד עלול להיסדק בכיוון אחר, ובחלק מוזרק או מעובד שבבית ההתנהגות שונה.
לכן אי אפשר להסיק מהדפסה על עמידות לעומסים, לרעידות או לנפילות.
הנקודה השנייה היא חום וסביבה.
PLA מתרכך כבר סביב 55 עד 60 מעלות צלזיוס, ומארז שנשאר ברכב חם או ליד מקור חום ישנה צורה.
גם אטימות לאבק ולמים (דרגת IP) לא נבדקת באמת על חלק מודפס, בגלל נקבוביות מיקרוסקופית ומשטח לא אחיד.
אותו דבר נכון לחלקים לתחום הרפואי או הביטחוני, שבהם נדרשים מסמכים וחומר מוגדר.
הנקודה השלישית היא סבולות ומשטח.
מחבר שדורש מרווח של עשיריות המילימטר, או משטח אטימה שחייב להיות שטוח, ייבדקו נכון יותר בעיבוד שבבי CNC מאלומיניום או מפלסטיק הנדסי.
אנחנו נתקלים בכך בעיקר בחלקים שמתחברים לצמות כבלים ולמחברים מסוג FAKRA, FISCHER או HARTING, שם גם מיקום החיתוך וגם הסבולת משפיעים על ההתאמה.
הנקודה הרביעית היא התאמה להזרקה.
מדפסת תדפיס בלי בעיה קיר בעובי לא אחיד, פינה חדה או תושבת בלי זווית שחרור.
תבנית הזרקה תגרום באותם מקרים לעיוותים, לסימני שקיעה ולקושי בשחרור החלק.
אב טיפוס מודפס לא מזהיר מפני כל אלה, ולכן בדיקת "תכנון להזרקה" (DFM) נעשית בנפרד, לפני שמזמינים כלי.
אנחנו נוהגים לנסח זאת כך: ההדפסה עונה על השאלה "האם התכן הגיוני", והשלב הבא עונה על השאלה "האם הוא יעמוד בחיים האמיתיים".
איך עוברים מאב טיפוס מודפס לייצור סדרתי?
המעבר מתנהל בשלבים, וכל שלב מקטין סיכון אחר.
במקום לקפוץ ישר מהדפסה לתבנית יקרה, בונים סולם ביטחון.
- אב טיפוס מודפס ראשון, בעיקר להתאמה ולנראות, עם מספר סבבי תיקון קצרים.
- אב טיפוס פונקציונלי, מודפס ב-SLS או מעובד שבבית, שנבדק בחום, בעומס ובהרכבה אמיתית עם הכרטיס והכבלים.
- סדרה קטנה לפני ייצור, למשל כמה עשרות יחידות בחומרים קרובים לסופי, לבדיקות שדה ולבדיקת תהליך ההרכבה.
- הזמנת כלי הזרקה או התחייבות לתהליך ייצור סדרתי, רק אחרי שהתכן ננעל.
בין השלבים האלה כדאי לעצור ולתעד: רשימת חלקים, גרסאות קבצים, סבולות מוגדרות ותוצאות בדיקות.
תיעוד מסודר הוא מה שמאפשר לקבלן הייצור להתחיל בלי לנחש, וזה גם עיקר העבודה בשלב העברה מפיתוח לייצור.
באותו שלב אפשר לבחון הנדסת ערך והפחתת עלויות: האם אפשר לאחד שני חלקים לאחד, להקטין עובי קיר, או להחליף חומר ולחסוך בעלות החלק בלי לפגוע בביצועים.
כשהפרויקט כולל גם אלקטרוניקה, כדאי להכניס את ההדפסה לתוך תוכנית העבודה הכוללת ולא להתייחס אליה כפעולה נפרדת.
כך סבב אחד של תיקון מכני יכול לבוא יחד עם תיקון בכרטיס, ולא להתחיל מחדש בשני מקומות.
זה בדיוק מה שאנחנו מנהלים כשאנחנו מלווים פרויקט שלם, ממפרט ועד הרכבה.
שאלות נפוצות על אב טיפוס מודפס
כמה שאלות שמגיעות אלינו בתחילת פרויקטים, ותשובות קצרות להן.
כמה זמן לוקח לקבל חלק מודפס?
חלק קטן ב-FDM אפשר לקבל בתוך שעות עד יום עבודה, וחלקים גדולים או מורכבים לוקחים יותר.
SLA ו-SLS דורשים לרוב גם שלבי ניקוי וגימור, ולכן ההספקה עשויה להתארך לכמה ימים.
הזמן בפועל תלוי בגודל, בכמות ובעומס של מי שמדפיס.
איזה קובץ צריך להכין כדי להדפיס?
מקובל להעביר קובץ STEP, שמשמר את הגיאומטריה המדויקת ומאפשר לעשות בו שינויים, או קובץ STL להדפסה ישירה.
כדאי לצרף גם שרטוט עם המידות הקריטיות, כדי שמי שמדפיס ידע לאן להקפיד במיוחד.
האם אפשר להדפיס חלק שיעמוד בחום או בכימיקלים?
אפשר, אבל הבחירה צריכה להיות מכוונת.
חומרים כמו ASA, ניילון PA12 או שרפים עמידים לחום מתאימים יותר מ-PLA, ועדיין כדאי לבדוק את התנאים האמיתיים לפני שמסתמכים על התוצאה.
כשהדרישה נוקשה, עיבוד שבבי מחומר הנדסי הוא בדרך כלל הדרך הבטוחה יותר.
האם מספיק אב טיפוס אחד לפני ייצור?
לעיתים רחוקות.
בדרך כלל נדרשים כמה סבבים, כי כל בדיקה מגלה בעיה חדשה.
הדפסת תלת מימד הופכת את הסבבים האלה לזולים ומהירים, וזה היתרון המרכזי שלה בהשוואה לשיטות אחרות.
הדפסת תלת מימד לאב טיפוס עם S.T.S Master: סיכום והצעד הבא
ההדפסה היא כלי לימוד מהיר.
היא מצטיינת בבדיקות התאמה, ארגונומיה וסבבי תכן קצרים, וחלשה בהוכחת חוזק, עמידות תרמית, סבולות הדוקות והתאמה להזרקה.
הבחירה בין FDM, SLA ו-SLS נובעת מהשאלה מה רוצים ללמוד, והמעבר לעיבוד שבבי או להזרקה מגיע כשהתכן יציב ויש צורך בחומר ובדיוק של המוצר הסופי.
ב-S.T.S Master אנחנו מלווים את התהליך הזה כחלק מפיתוח מוצר טכנולוגי: מתכננים, בוחרים שיטה לכל שלב, מתעדים ומכינים את המעבר לייצור.
אם יש לכם מוצר שמחכה לאב טיפוס ראשון, פנו אלינו ונבנה יחד תוכנית שבה הדפסת תלת מימד לאב טיפוס מביאה אתכם למוצר עובד בזמן הקצר ביותר, ובלי הוצאות מיותרות בדרך.